编辑:瑞德沃斯浏览量:8发布日期: 2026-11-18
电主轴热补偿为什么一根补多、一根补少?温升达标不等于曲线匹配
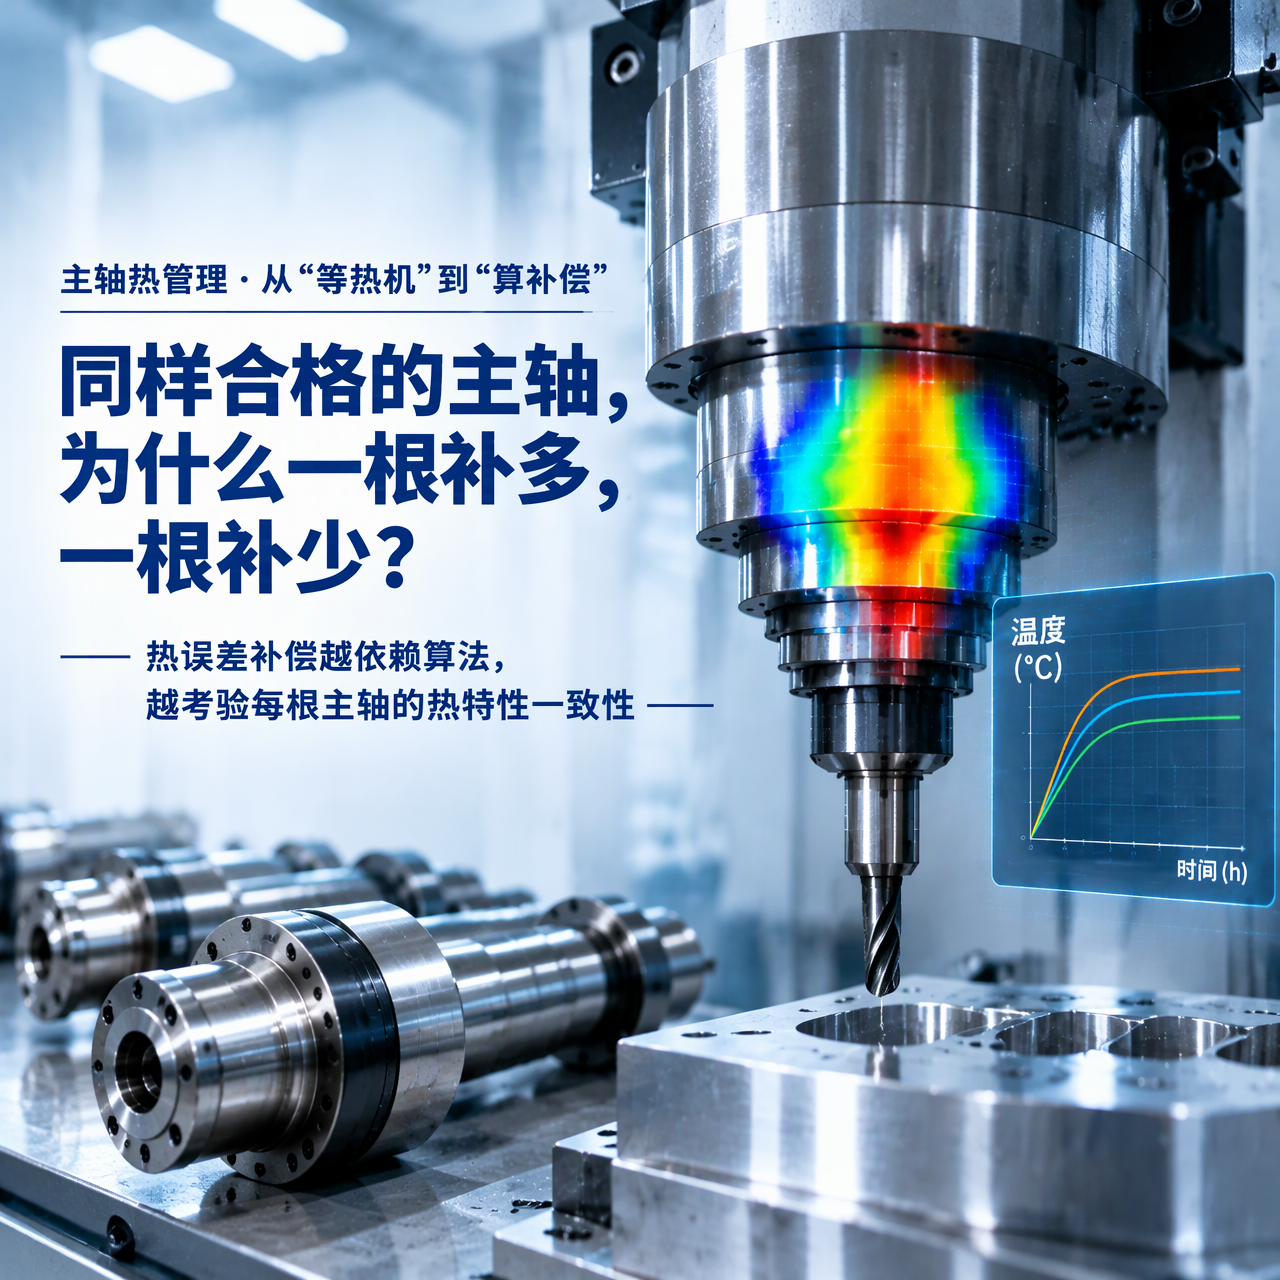
同一批主轴都符合温升要求,装到机床上,却可能出现一根补过头、另一根补不到位的情况。问题未必出在算法本身,而可能是每根主轴的热伸长节奏不同。
面对热误差,常见的应对思路大致有三种:优化结构、测量闭环、模型补偿。其中,越依赖预设补偿曲线的方案,越需要不同主轴之间表现一致。而这一点,单看产品规格表往往看不出来。
一、开机后老师傅为什么要先"等一等"
在不少车间,刚开机的那段时间往往最让人不放心:机床还没热起来,加工尺寸可能慢慢漂移,表面质量也可能随之波动。
经验丰富的师傅常说:"等机器热稳了再干。"至于等多久,要看设备运行了多长时间、加工工况有没有变化,也要靠对这台机床长期积累的经验。
这个"等",其实是在给热误差留出稳定的时间。
如今,一些技术方案希望缩短这段等待,甚至让机床从开机阶段就开始补偿。例如根据运行时间调用预先标定好的补偿曲线,计算当前应该补偿多少位移。这样的方案不一定需要新增温度传感器,也不必等到完全热稳定后才开始加工。
听起来省事,但它有一个重要前提:实际装机主轴的热变化,得尽量接近事先标定的那条曲线。
二、少等热机,主要有三条路
要缩短热机等待时间,并不只有"靠算法"这一条路。从控制发热到修正误差,大致可以分为三类。
第一条是从结构上减少热影响。比如把冷却通道设计进轴芯,降低关键部位的温升,并尽可能加快热平衡的建立。这条路重点不是算出多少误差,而是从源头上让热变形尽量小一些。
第二条是用测量形成闭环。把测量环节引入加工过程,实时或周期性获取误差信息,再据此调整补偿量。不同主轴即使存在差异,也有机会通过反馈加以修正,但需要承担测量、标定和维护成本。
第三条是用模型预测补偿量。提前建立热误差随时间变化的模型,再按运行阶段给出补偿量。对于采用固定时间曲线的方案,新增硬件可能更少,但模型必须与实际工况和主轴特性相匹配。
三条路侧重点不同,却都在回答同一个问题:能不能少等一些,同时把加工精度稳住。
实际应用中,这几种方法也可以组合使用。更值得关注的是,它们对主轴个体差异的容忍程度并不相同。
三、越依赖固定曲线,越怕主轴"不一样"
如果只比较对主轴个体热特性差异的敏感程度,大致是这样一个次序:结构优化相对宽松,测量闭环可以动态修正,固定曲线则更依赖一致性。
结构优化首先降低热影响。当热变形本身足够小,主轴之间的差异对加工结果的影响也可能随之减弱。不过,这并不代表结构优化之后就完全不需要补偿。
测量闭环可以根据实际误差修正补偿量。某根主轴升温快一些、另一根慢一些,只要测量和控制能够跟上变化,就有机会及时修正。
固定曲线补偿更依赖事先标定的规律。假设程序规定运行到第二小时补偿 17 微米,就会按这个设定执行;如果某根主轴此时实际只伸长了 12 微米,补偿便可能出现偏差。
同样一条补偿曲线,不一定适合每一根主轴。如果偏差具有规律性,在类似工况下就可能反复出现。
问题不在算法会不会计算,而在它所依据的曲线,能否代表实际装机的那根主轴。
举个示意例子:同一批主轴的温升终值都约为 14 K,也都满足验收要求,但热伸长的速度并不一致,整机却统一使用同一条按时间设置的补偿曲线。
主轴 [**] 运行两小时就趋于稳定,程序却仍按预设曲线继续增加补偿,可能补偿过量;主轴 B 运行四小时仍在缓慢伸长,而预设补偿量已基本不再变化,可能补偿不足。
它们的温升指标看起来差不多,热伸长过程却不同。真正影响补偿效果的,恰恰可能是这种随时间变化的差异。
四、温升达标,不等于补偿曲线匹配
先说为什么有些方案更愿意"先算再补"。
原因很实际:在适合的应用场景里,模型补偿有机会降低持续测量带来的成本和部署复杂度。据原稿援引的媒体统计口径,2026 年上半年量仪进口额为六亿多元,同比增幅接近三成。这组数据并不直接等于热补偿系统的成本,但也能让人看到精密测量领域的设备投入。
对拥有几十台设备的产线来说,增加测量装置还意味着安装、标定、维护及后续管理的一系列成本。如果已有合适的热误差模型,按时间调用补偿曲线,就可能减少新增测量硬件。
因此,在工况较稳定、设备热特性较接近的场景中,这类方法具有一定吸引力。
不过,减少实时测量,也意味着另一项要求会被放大:越少依赖实时测量,越需要预设曲线能代表每一根主轴。
再看一个更基础的问题。不少产品样本会给出"温升不超过 15 K"之类的指标,这个数当然有用,它能反映规定测试条件下的温度变化水平,却无法完整描述热变形随时间发展的过程。
温升描述的是温度变化,热伸长描述的是热作用下产生的位移变化。对于按时间补偿的方案,更重要的是热伸长曲线的走势:启动后增长有多快,运行一小时伸长了多少微米,又在什么时候逐渐稳定。
两者有关联,却不能只凭一个温升数值推算出完整的热伸长曲线。温升指标可以帮助判断是否满足要求,却不足以决定每个时刻应该补偿多少。
所以,即使两根主轴的温升终值相同,只要热伸长速度不同,共用一条固定补偿曲线时,仍可能出现一根补多、一根补少。
温升达标,不等于补偿曲线就匹配。对主轴供应商而言,这意味着:客户表面上问的是温升指标,真正影响补偿效果的,还可能是批次热伸长曲线的一致性。
五、批次一致性怎么量、怎么问
既然希望"每一根都接近",就需要一个能量化批次差异的指标。
一个直观的做法,是比较同一时刻的热伸长极差:在相同测试条件下,用同型号多根主轴的热伸长最大值减去最小值。
一套简化的抽样测试方案可以这样设计:同一批次抽取 5 根主轴,使用统一的跑合程序;冷机状态记录初始值,此后每 30 分钟记录一次,持续到第 4 小时;最后分别计算各时刻的最大值与最小值之差。
得到的就是各时刻的批次热伸长极差,它反映了样本之间的离散程度,对评估统一补偿曲线是否适用,尤其有参考价值。
但要注意:极差并不直接等于某一根主轴补偿后的绝对误差,也不能单独决定整机最终精度,它衡量的是这一批主轴之间的相对差异。
举个例子:运行到第二小时,5 根主轴的热伸长最大值与最小值相差 8 微米。如果对它们统一施加相同的补偿量,补偿后的相对差异仍是 8 微米。至于每根主轴还剩多少误差,则要看补偿量具体如何设定。
统一补偿可以修正共同的变化趋势,却无法自动抹平主轴之间的差异。
对主轴供应商来说,了解客户使用哪种热补偿方式,往往比只看一张技术参数表更有帮助。采购沟通通常先谈转速、功率、跳动和温升,但这些参数不一定能体现客户对热特性一致性的实际要求。
不妨在沟通中多问三个问题:你们的热补偿主要按运行时间计算,还是会读取温度或位移测量结果?更换主轴后,补偿参数需要重新标定吗?如果需要标定,是按单根主轴建立曲线,还是采用批次共用的曲线?
其中最值得追问的是:补偿曲线能否跨主轴直接复用。换轴后沿用原曲线,意味着补偿策略更依赖主轴之间的热特性一致性,一旦个体差异偏大,共用曲线就可能失准;每换一根都重新标定,更容易贴近单根主轴的实际表现,但会增加停机、测量和调试成本。两种方式各有取舍,并不存在适用于所有工况的统一答案。
所以与其等客户提出"热一致性"要求后再临时验证,不如提前把两件事做好。
第一件是给出批次热伸长极差。在统一条件下抽样测试,绘制多根主轴的热伸长曲线,并计算关键时刻的极差。这样当客户问起批次一致性时,就不只是回答"都合格",而是能拿出可对比的数据。
第二件是把曲线的测试条件写清楚。包括转速与负载程序、冷却液温度、测量位置、环境条件,以及冷态起始状态。没有一致的测试条件,再漂亮的曲线也难以比较和复现。
总的来说,主轴热补偿不只要算得准,更要每一根都足够一致。真正值得交付的,不只是合格的温升数值,还有可复现的热伸长曲线。热特性一致性不是一句宣传语,而是一组可测量、可复现、可交付的数据,越早建立这套能力,就越容易和客户把补偿方案谈明白。
(说明:文中 14 K、15 K、抽样 5 根、测试 4 小时、每 30 分钟记录、8 微米极差等数值,均为说明性示例,不代表统一行业标准,也不属于实测结论;三类技术思路按原稿信息整理,并非互斥或唯一的技术分类。实际应以设备工况、测试规范和补偿模型为准。)
想了解电主轴相关产品,或阅读更多电主轴技术文章,欢迎访问天一精密公司官网。