编辑:瑞德沃斯浏览量:3发布日期: 2026-11-19
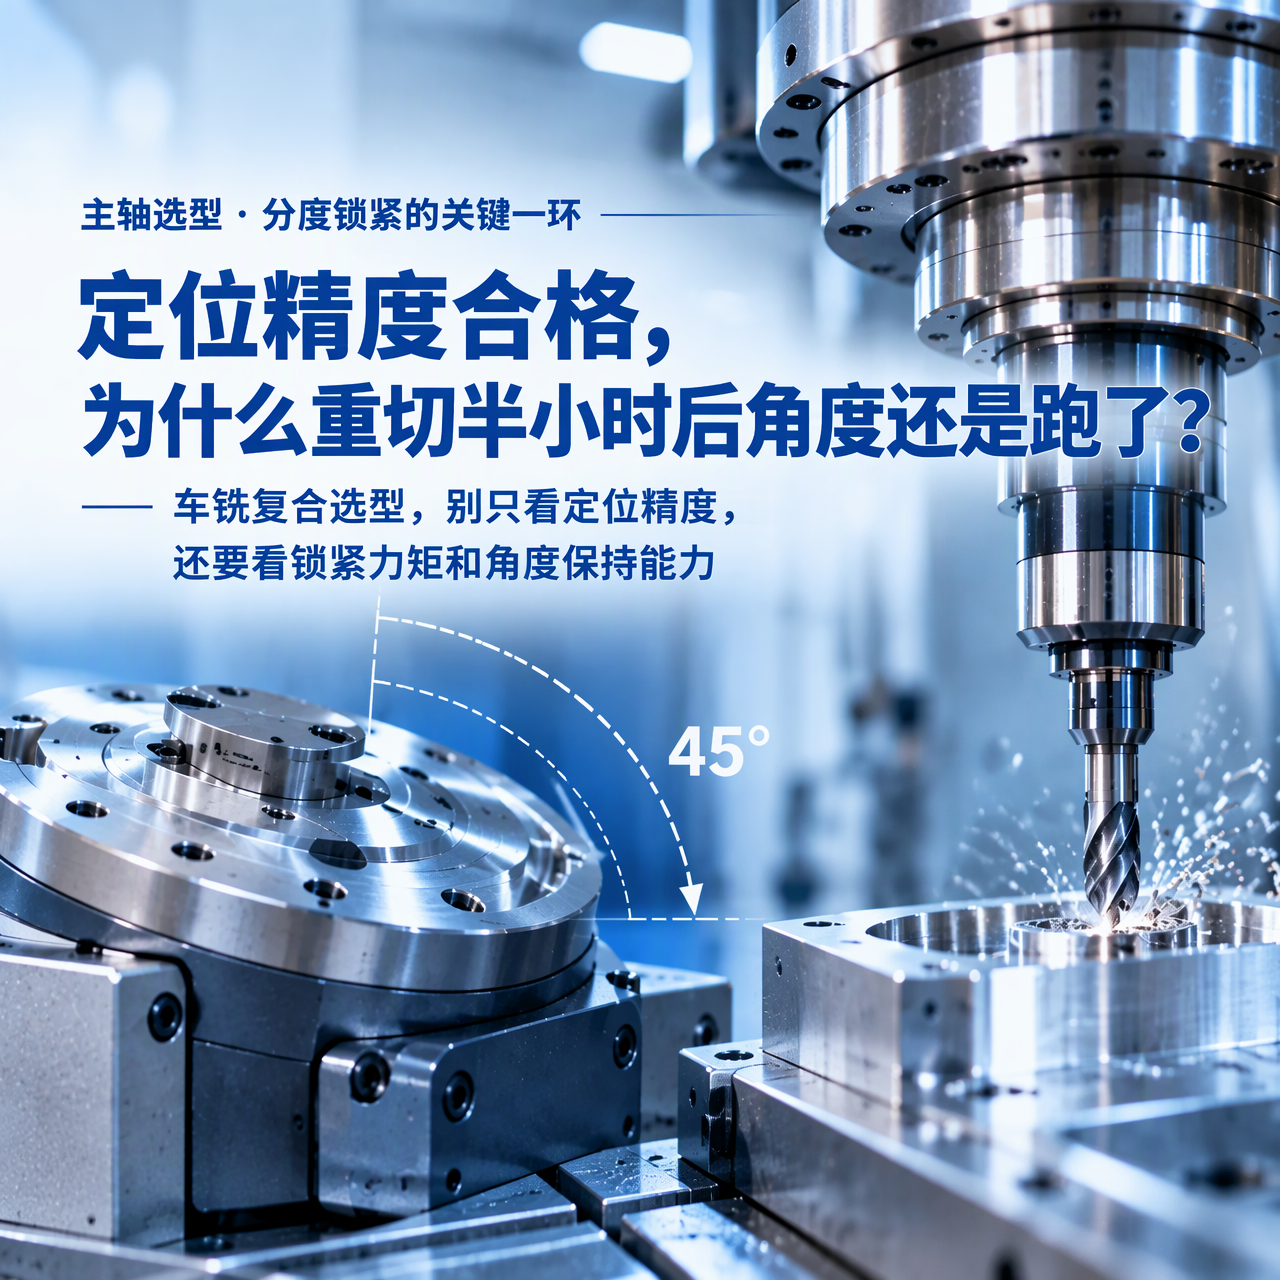
车铣复合转台分度锁紧:定位精度合格,重切半小时后角度为什么还是跑了
编辑:天一精密 发布日期:2026-11-19
车铣复合加工中,有一种故障很让人头疼:定位精度、重复定位精度都合格,检测报告上的误差甚至只有几角秒;可一旦进入重切,运行半小时后,分度角度却发生偏移,工件也因此报废。
问题往往不在于设备能不能准确停到位,而在于承受切削力时能不能保持住角度。这是两个不同的指标。产品样本通常重点标注前者,而车间里所说的"锁紧"又涉及三个不同环节,其中最容易被忽略的,就是分度锁紧。
一、分度到 45°,重切半小时后工件还是报废
车铣复合加工中,曾出现过这样一种情况。
转台分度到 45° 并锁紧后,开始开粗。加工半小时左右,再次检测角度,却发现已经发生偏移,工件因此报废。
随后检查设备:定位精度合格,重复定位精度也合格,检测报告显示误差只有几角秒,相关记录看起来都没有问题。
可最终加工出来的工件,角度还是偏了。
二、车间说的"锁紧",其实是三件不同的事
先把概念分清楚,后面的讨论才不会混在一起。
头一件是轴承的预紧。主要用于控制轴承游隙,减少轴在受力时产生的位移,通常通过向轴承施加轴向预紧力,让滚动体与滚道保持稳定接触。
第二件是刀柄的夹紧。主要用于防止刀柄松脱,并确保刀柄锥面与主轴锥孔可靠贴合,工作方式是由拉杆回拉,把刀柄拉入锥孔。
第三件是分度的锁紧。主要用于防止转台完成分度后,在切削力和力矩作用下发生角度偏移。
这三种机构所在的位置不同,承担的功能也不同,出问题时表现出来的故障现象自然也不一样。
轴承预紧不足,通常先表现为振纹和温升;刀柄夹紧不足,通常先表现为偏摆或掉刀;分度锁紧不足,通常先表现为尺寸和角度偏差。
下面只讨论第三种:分度锁紧。
三、停得准,不代表切削时也能守得住
换刀时,主轴需要停在指定角度,这叫"准停"。能不能准确停到目标位置,主要看定位精度。
转台分度也是如此:转到指定角度并准确到位,考察的同样是定位精度。但这两项精度,通常都是在没有切削载荷的状态下测得的。
切削开始后,受力情况就不一样了。刀具切削工件时产生的力和力矩,会通过工件传递到转台及回转轴。此时要看的是锁紧机构在负载下能不能保持足够的刚度,而不只是定位精度。
一个指标反映静止状态下能否准确到位,另一个指标反映承受切削载荷时能否保持角度。产品样本上更常见的,往往是前一项。
既然要"守得住",锁紧机构本身怎么选就很关键。常见的有三种方案,各有各的取舍。
第一种是端齿盘。两片带齿的端面相互啮合,齿面咬合后形成机械定位,整体刚性较好,定位精度可达到角秒级。不足之处是分度角度受齿数限制,难以实现任意角度分度;每次换位前还要抬起齿盘再重新啮合,动作较多,可能影响加工节拍。
第二种是摩擦锁紧。通过液压或碟簧压紧摩擦片,可以在任意角度分度,松开和锁紧动作较快,比较容易满足节拍要求。不足是主要依靠摩擦力保持角度,锁紧刚度相对有限,重切时更容易出现角度偏移。
第三种是双位锁紧。分度和重切分别采用不同的工作位置:在远位锁紧状态下,动齿盘与机座抵接,锁紧力通过齿面传递至机座,切削扭矩能够经由齿盘和机座传递、承担。相当于把"灵活分度"和"高刚性保持"拆成两个步骤来实现。
这三种方案并不是简单的替代关系,而是在分度灵活性、锁紧刚度和加工节拍之间作出不同取舍:端齿盘的分度灵活性较低,摩擦锁紧则要在刚度上让步。
四、角度偏移,往往是慢慢累积出来的
很多人以为,锁紧不住就是突然"滑了一下"。实际情况未必如此,更多时候,角度是在反复受力的过程中一点点偏移的。
多齿铣刀旋转时,刀齿会依次切入、切出工件,切削力因此呈周期性变化,作用在转台上的力矩也随之波动,大小和方向都可能不断变化。
在交变力矩作用下,锁紧接触面可能发生极其微小的往复运动。单次变化很难察觉,但刀齿持续切削,冲击会不断重复,一分钟内可能出现数万次。经过半小时加工,这些微小变化就可能累积成可测量的角度偏差。
所以重切开始后的头几分钟,往往还看不出异常;加工持续二十到三十分钟后,偏移才可能逐渐显现。这也说明,短时间切削试验未必能暴露问题——要验证角度保持能力,测试时间就必须足够。
那么,锁紧能力到底够不够,能不能提前估一估?
切削扭矩可以近似理解为切削力乘以刀盘半径。以 φ50 面铣为例,切削力按 1500 牛估算,刀盘半径为 0.025 米,算出来的切削扭矩约为 37.5 牛米。
如果这台设备的锁紧力矩只有 30 牛米,就难以可靠抵抗上述切削扭矩,重切时可能出现让刀或滑移。问题未必出在主轴本体,也可能是分度锁紧能力不足。
一种常见的经验做法,是让锁紧力矩不低于切削扭矩的两倍,按上面的例子就是 75 牛米左右。需要说明的是,这个倍数并非标准条文,而是用于覆盖工况波动的经验安全余量:刀具磨损、材料硬度变化以及切削余量不均,都可能使实际切削力上升,预留余量就是为了应对这些变化。
所以锁紧这件事,实际要看三个数:锁紧力矩,是机构能够提供的保持力矩;切削扭矩,由切削力与刀盘半径共同决定;角度保持,则是设备经过一段时间重切后,再次测得的角度偏移量。
产品样本通常会列出锁紧力矩,但很少直接给出角度保持数据,因为后者需要经过持续切削、再复测才能得到。实际选型时,用户往往先看定位精度,再询问锁紧力矩,等到加工中出现角度偏移,才想起验证角度保持能力——那时可能已经报废了一批工件。
五、锁紧方式选错,常见的三种问题
第一种,只看定位精度,不问锁紧力矩。重切时出现让刀、尺寸波动,最后往往被归结为"整机刚性不足"。排查人员反复检查主轴,却可能忽略真正的问题出在分度锁紧机构。
第二种,把摩擦锁紧当作齿盘锁紧使用。这是最需要警惕的一种:摩擦锁紧支持任意角度分度,节拍也可能更快;但重切时如果保持力不足,角度就可能逐渐偏移。若设备没有相应的监测或报警,偏移量又没有被记录,问题很难及时发现——设备未必报警,工件却可能持续出现偏差。
第三种,把齿盘锁紧当作高频连续分度使用。每次分度都要经历抬盘、换位和重新啮合,单次看起来耗时不多,但如果一天要重复几百次,累计下来就会影响节拍和产能。
三种错误里,第二种最难排查。因为设备未必触发故障报警,但加工出来的每件工件都可能存在细微偏差,而且偏差方向往往一致。
六、不同工况怎么选、怎么验、怎么问
先说怎么选。薄板高速走刀这类工况切深较浅、走刀速度较快,切削力相对较小,可以考虑摩擦锁紧或双位锁紧,重点比较加工节拍与角度保持要求。
厚板大余量开粗,重切负载较大,优先考虑端齿盘或双位锁紧方案;如果只依靠摩擦力保持角度,就需要特别评估其承载能力是否够用。
连续三班无人线,要重点关注锁紧过程中的发热、齿面磨损,以及长期运行后的角度保持情况。分度动作频繁,齿面反复接触,长期磨损需要纳入评估。
间歇小批、试制这类工况,重点关注从松开锁紧到能够分度所需的时间。这类工况分度次数多、单次切削时间短,如果每次换位都要抬盘、落盘,辅助动作就会占去不少节拍。
干切或微量润滑的工况,重点关注齿面清洁与防护。缺少冷却液冲刷时,切屑和粉尘更容易残留在齿面,进而影响啮合状态和定位精度。
再看怎么验。产品样本通常不会直接给出角度保持能力的数据,因为这项指标要在持续切削一段时间后才能测出来,但车间自己就可以做。
一轮测试约两小时,分四步:先分度到某个角度并锁紧;再按目标工况中较重的切削参数连续加工三十分钟;然后松开锁紧机构,重新锁紧,复测同一个角度;最后把差多少记下来。条件允许时,可以对同一批工件的首件和末件进行对比检测,首末件之间的角度差,能更直观地反映连续加工后的保持情况,也比单看样本参数更有参考价值。
这项验证大约需要两小时,成本通常远低于因角度偏移而报废一批工件的代价。
最后是怎么问。选型时问清三句话,锁紧能力基本就有数了:锁紧是齿盘还是摩擦?锁紧力矩多少牛米,能扛多大切削扭矩?重切三十分钟后角度漂多少,有没有实测数?
三句话中,第二句要有明确数据,第三句最好能提供实际测试结果。如果这两项都说不清,就不能只凭定位精度合格,判断设备具备可靠的重切能力。
总的来说,定位精度解决的是"停得准",锁紧力矩和角度保持解决的是"守得住",两者不是一回事。选型时先问清锁紧方式与锁紧力矩,再看定位精度,更要要求对方提供持续重切后的角度保持实测数据。分度锁紧这一环平时不显眼,可一旦在重切中失守,付出的往往是一整批工件的代价。
(说明:三种锁紧形式的结构要点根据专利摘要与行业观察稿整理,非逐字引用;切削力 1500 牛、刀盘半径 0.025 米、切削扭矩 37.5 牛米、锁紧力矩 30 牛米以及"两倍"关系,均为说明计算方法的示例或通行经验口径,不作为标准条文。)
如需了解电主轴相关产品,或阅读更多主轴选型文章,欢迎访问天一精密公司官网。